Artykuł sponsorowany
Dlaczego taśmociąg decyduje o płynnym przejściu desek między wielopiłą a obrzynarką
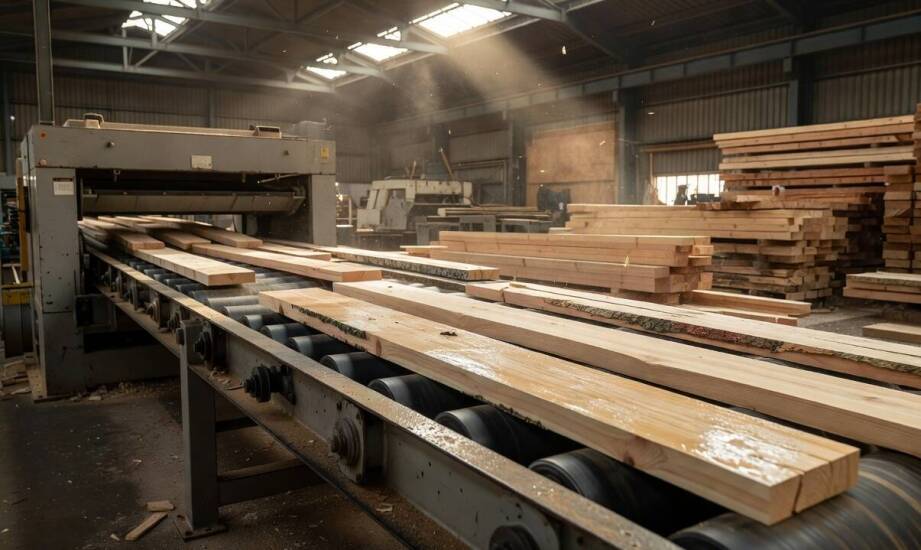
Nowoczesne zakłady obróbki drewna opierają swoją wydajność na synchronizacji maszyn tnących. W tartaku, gdzie wielopiła z dużą prędkością przetwarza pryzmy na deski, odbiór materiału musi nadążać za kolejnymi stanowiskami, w tym za obrzynarką. Szybkość samej piły traci na znaczeniu w momencie, gdy zaraz za nią tworzy się zator. Bez sprawnego systemu transportu międzyoperacyjnego przepiłowany materiał gromadzi się na odbiorze, powodując uciążliwe przestoje i spadek wydajności całej linii. Utrzymanie ciągłości produkcji wymaga zintegrowania poszczególnych etapów cięcia w jeden współpracujący mechanizm.
Rola przenośnika w przepływie materiału między maszynami
Odpowiednio dobrany taśmociąg do drewna przejmuje wycięte elementy bezpośrednio z maszyny wzdłużnej i płynnie podaje je do kolejnego etapu obróbki. Mechanizacja tego procesu eliminuje konieczność ręcznego przenoszenia ciężkich desek, co odciąża pracowników i pozwala im skupić się na wizualnej kontroli jakości cięcia. Zintegrowanie transportu z wydajnymi wielopiłami oraz formatówkami uodparnia system na sytuacje, w których potężna maszyna tnąca musi czekać na fizyczne odblokowanie strefy zrzutu. Płynny odbiór surowca to podstawa funkcjonowania zakładu nastawionego na powtarzalną produkcję.
Problem uwidacznia się najczęściej w momencie, gdy prędkość odbierania materiału jest niższa niż operacyjna przepustowość maszyny wzdłużnej. Powstaje wówczas zjawisko wąskiego gardła. Deski zaczynają się piętrzyć tuż przy samym wyjściu z wielopiły, blokując czujniki lub fizycznie uniemożliwiając wysunięcie kolejnych kłód z komory tnącej. Jeżeli na linii brakuje miejsca na chwilowy bufor, w którym surowiec mógłby przeczekać ułamek minuty, operator zmuszony jest zatrzymać posuw. Powtarzające się przerwy zaburzają rytm pracy zespołu i bezpośrednio obniżają całkowitą kubaturę przetartego surowca pod koniec zmiany.
Dopasowanie układu transportowego do specyfiki tartaku
Zaprojektowanie sprawnego przesyłu surowca wymaga analizy przestrzeni dostępnej wewnątrz danej hali. Kierunek pracy, całkowitą długość roboczą oraz wysokość podawania dopasowuje się ściśle do układu ścian, filarów i zaplanowanej trasy materiału. Urządzenia te funkcjonują najczęściej w tradycyjnym układzie poziomym, ale czasami specyfika linii wymusza zastosowanie konfiguracji skośnej do bezpiecznego podnoszenia materiału na wyższy poziom. Zamiast sugerować się uśrednionymi parametrami rzędu ułamków metra na sekundę, tempo pracy przenośnika dobiera się bezpośrednio pod wydajność głównej pilarki. Odpowiednia szerokość pasa transmisyjnego gwarantuje stabilność desek i zapobiega ich zsuwaniu się poza obrys konstrukcji.
Współpraca maszyn w jednej linii wymaga wdrożenia rozwiązań odpornych na surowe warunki hali tartacznej. Wszechobecny pył drzewny, opadające resztki kory oraz naturalna wilgoć obrabianego drewna rzutują na żywotność wszystkich mechanizmów ruchomych. Mokra żywica i drobne trociny z łatwością oblepiają rolki napędowe, co zwiększa opory toczenia i prowadzi do szybszego zużycia łożysk. Nadmiar stojącej wilgoci bywa z kolei przyczyną uślizgów samej taśmy pod ciężarem świeżo przeciętego surowca.
Doświadczeni producenci infrastruktury tartacznej, tacy jak Firma Walter, projektują układy transportowe ze świadomością wspomnianych trudności. Wykorzystanie wytrzymałych powłok ochronnych oraz wdrożenie mechanizmów czyszczących pas ułatwia codzienną eksploatację. Przemyślana konstrukcja nośna zapewnia pracownikom bezpośredni dostęp do węzłów smarowniczych i napinających. Proste rozwiązania techniczne powodują, że standardowy serwis sprowadza się do regularnego usuwania zalegającej kory, bez konieczności przeprowadzania poważnych napraw serwisowych przerywających produkcję.
Ostatecznym sprawdzianem dla zintegrowanego systemu transportowego w obróbce drewna pozostaje jego niezawodność przy maksymalnym obciążeniu maszyn. Zdolność do długotrwałego utrzymania ciągłego strumienia desek na styku wielopiły i obrzynarki warunkuje rynkową opłacalność procesu przecierania kłód. Instalacja, która kompensuje różnice w tempie cięcia i wykazuje dużą odporność na zapylone środowisko pracy, pozwala firmom w pełni wykorzystać moce przerobowe posiadanych pilarek.
Kategorie artykułów
Polecane artykuły

Jakie materiały najlepiej sprawdzają się w personalizowanych akcesoriach dla niemowląt?

Kluczowe wyzwania przy projektowaniu i budowie magazynowych hal

Jak nawierzchniowa papa wspiera termoizolację dachów płaskich
