Artykuł sponsorowany
Jak lepkość i ziarnistość tynku wpływają na powtarzalność barwienia w hurtowni
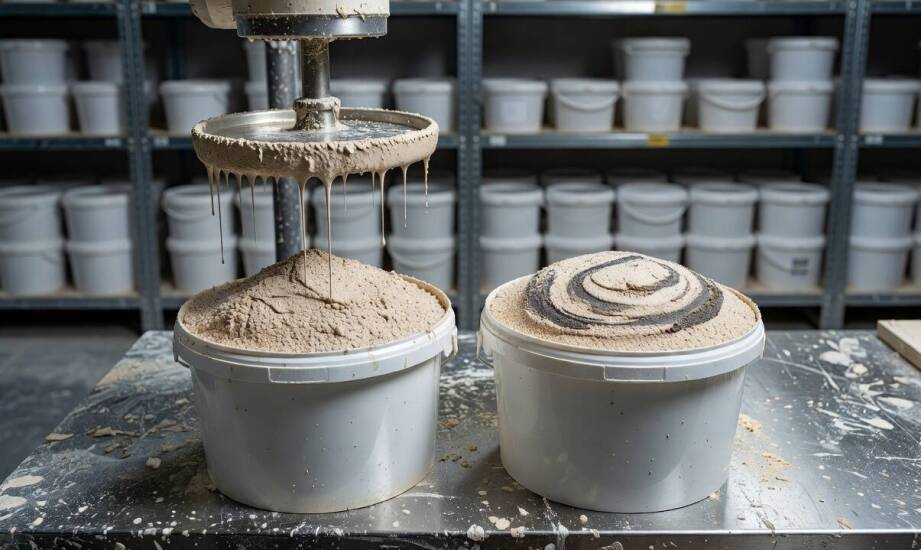
W hurtowniach farb i tynków nierzadko zdarza się sytuacja, w której dwa wiadra tego samego produktu po przejściu identycznego cyklu barwienia trafiają do klienta z wyraźnie różnym odcieniem. Jeden pojemnik zawiera idealnie równomierny kolor, natomiast drugi wykazuje przebarwienia oraz jaśniejsze plamy na powierzchni. Różnica ta w większości przypadków nie wynika z błędu oprogramowania czy usterki maszyny dozującej. Główną przyczyną takiego stanu rzeczy są fizyczne właściwości samej bazy, które reagują odmiennie na proces mechanicznego łączenia składników. Zrozumienie tych mechanizmów pomaga lepiej kontrolować produkcję i unikać kosztownych reklamacji ze strony wykonawców elewacji.
Wpływ lepkości i ziarnistości na zachowanie pigmentu
Wysoka lepkość nakładanego materiału zwiększa wewnętrzny opór przepływu, co bezpośrednio utrudnia równomierne rozproszenie cząstek barwnika w całej objętości wiadra. Gęsta struktura polimerowa spowalnia naturalny ruch pigmentu, wymuszając powstawanie lokalnych nagromadzeń koloru. W efekcie tworzą się strefy przesycone barwnikiem oraz miejsca całkowicie go pozbawione. Ziarnistość kruszywa dodatkowo komplikuje ten proces, ponieważ większe elementy stanowią fizyczne bariery mechaniczne wewnątrz spoiwa. Cząsteczki koloru osadzają się wokół grubszego ziarna nierównomiernie, zostawiając na wyschniętej ścianie trudne do usunięcia smugi.
Cechy fizyczne produktu sprawiają, że gęstsze tynki strukturalne wymagają dłuższego i znacznie bardziej stabilnego cyklu pracy narzędzia niż gładkie powłoki. Osiągnięcie pełnej jednorodności odcienia wymusza bieżące dostosowywanie parametrów maszyny do aktualnego stopnia gęstości konkretnej partii produkcyjnej. Właściwości reologiczne surowca zmieniają się także pod wpływem temperatury otoczenia, co oznacza, że materiał przechowywany w chłodniejszym magazynie stawi urządzeniu większy opór podczas homogenizacji.
Geometria mieszadła i parametry procesu barwienia
Przy obróbce wymagających mas budowlanych kluczowe znaczenie ma odpowiednio długi czas kontaktu substancji z powierzchnią roboczą narzędzia. Przedwczesne zakończenie cyklu przy niewystarczającej sile ścinającej zostawia w strukturze niepożądane aglomeraty pigmentowe, rozmazujące się dopiero pod naciskiem pacy. Kształt części roboczej decyduje z kolei o tym, czy materiał płynnie odrywa się od dna pojemnika, czy jedynie bezproduktywnie wiruje wokół własnej osi. Odpowiednio wyprofilowane spirale wymuszają ciągłą cyrkulację pionową i stałe przecinanie kolejnych warstw lepiszcza, pomagając zlikwidować martwe strefy na obrzeżach wiadra.
Sprawdzonym rozwiązaniem technologicznym w hurtowniach pozostaje wydajny mieszalnik do tynków, ułatwiający szybką zmianę wrzeciona przy otwartej konstrukcji naczynia. Prędkość obrotową podczas takiego procesu trzeba kalibrować bardzo ostrożnie na podstawie zaleceń producenta chemii. Zbyt intensywny ruch wtłacza w spoiwo pęcherzyki powietrza pogarszające przyczepność powłoki do ściany, z kolei zbyt wolny tryb nie radzi sobie z rozbijaniem zbitych grudek masy.
Ostateczny rezultat wizualny zależy również od przemyślanego sposobu podawania wsadu barwiącego. Zrzucenie całej dawki pigmentu na środek zbitej struktury silnie wydłuża czas jego późniejszego rozprowadzania. Wprowadzanie koloru mniejszymi porcjami i kierowanie go wzdłuż ścianek naczynia zapobiega powstawaniu złogów na dnie. Taka metoda skutecznie wspomaga naturalny obieg masy wymuszony przez wrzeciono.
Rola właściwej konfiguracji sprzętu serwisowego
Prawidłowe przygotowanie urządzeń wynika bezpośrednio ze skomplikowanych parametrów chemicznych konkretnej bazy akrylowej, silikonowej lub silikatowej. Żaden producent branżowy nie dostarcza uniwersalnych wytycznych sprawdzających się przy każdej możliwej recepturze na rynku. Zakłady chemii budowlanej osiągają powtarzalność odcienia na elewacji poprzez ścisłe dostosowanie profilu narzędzia i czasu mieszania do bieżących właściwości surowca. Zbudowanie przewidywalnego procesu barwienia ogranicza straty materiałowe i buduje zaufanie wśród docelowych odbiorców.
W utrzymaniu wysokiej precyzji pracy parków maszynowych pomaga LIMARO, zapewniając kompleksowe wsparcie dla punktów dystrybucyjnych z branży wykończeniowej. Zespół serwisowy zajmuje się mobilną naprawą oraz konserwacją urządzeń dozujących wykorzystywanych w zakładach i hurtowniach. Regularne przeglądy techniczne pozwalają utrzymać odpowiednią płynność działania sprzętu pracującego pod dużym obciążeniem mechanicznym podczas obróbki wymagających mas strukturalnych.
Kategorie artykułów
Polecane artykuły

Jakie materiały najlepiej sprawdzają się w personalizowanych akcesoriach dla niemowląt?
Kluczowe wyzwania przy projektowaniu i budowie magazynowych hal

Jak nawierzchniowa papa wspiera termoizolację dachów płaskich