Artykuł sponsorowany
Jak typ formy wtryskowej wpływa na elastyczność krótkich serii i produkcji masowej
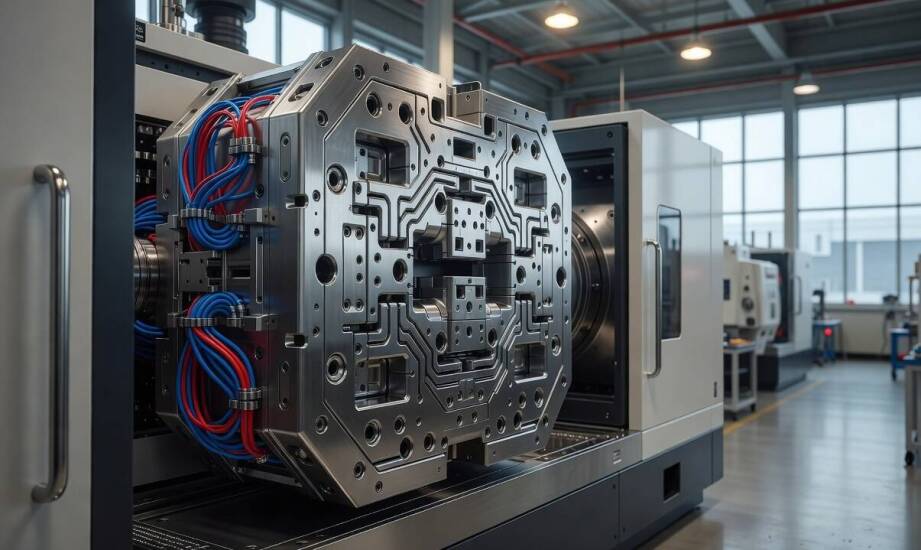
Firma z branży automotive, sprzętu medycznego czy RTV/AGD często łączy w swoim planie wytwórczym krótkie serie testowe z dużymi wolumenami produkcyjnymi. W takiej sytuacji dobór odpowiedniego narzędzia przetwórczego decyduje o tym, czy możliwe będzie elastyczne przełączanie się między poszczególnymi zleceniami. Brak właściwego dopasowania technologii do skali prowadzi do generowania nieuzasadnionych kosztów oraz wydłuża przestoje maszyn.
Liczba gniazd a elastyczność i koszt jednostkowy wytwarzania
Konfiguracja gniazd w narzędziu bezpośrednio determinuje wydajność całego cyklu produkcyjnego. Zastosowanie wariantu jednogniazdowego oznacza wytwarzanie jednego elementu podczas każdego zamknięcia maszyny. Taka budowa odczuwalnie obniża początkowy nakład inwestycyjny i znacznie upraszcza bieżącą kontrolę jakości. Rozwiązanie to zapewnia inżynierom dużą swobodę wprowadzania modyfikacji konstrukcyjnych wypraski między kolejnymi seriami. Prostsza mechanika ułatwia utrzymanie wysokiej powtarzalności wymiarów oraz optymalnej jakości powierzchni detalu. Narzędzie z pojedynczym gniazdem dobrze wpisuje się w potrzeby projektów prototypowych, wytwarzania wielkogabarytowych elementów oraz obsługi zleceń charakteryzujących się niepewnym popytem.
Narzędzie wielogniazdowe pozwala z kolei na formowanie kilku identycznych elementów w tym samym czasie. Taki krok skokowo zwiększa ogólną wydajność maszyny i proporcjonalnie redukuje jednostkowy koszt uzyskania detalu. Konfiguracja ta wymaga niezwykle precyzyjnego zbalansowania dróg płynięcia tworzywa w układzie wlewowym oraz zaprojektowania równomiernego systemu chłodzenia dla wszystkich stref. Rozbudowana forma najlepiej wspiera stabilną produkcję masową, ponieważ po dokładnym wyregulowaniu procesu wtrysku każda sztuka powstaje w identycznych warunkach termicznych i ciśnieniowych. Skomplikowana konstrukcja wiąże się z dłuższą fazą uruchomienia i wyższymi nakładami na start, co uzasadnia jej budowę wyłącznie przy stałym, wysokim zapotrzebowaniu ze strony rynku.
Wpływ budowy kanałów i geometrii na stabilność procesu
Rodzaj zastosowanego doprowadzenia stopu wpływa na elastyczność przezbrojeń oraz poziom generowanych strat materiałowych. Klasyczny układ zimnokanałowy po każdym cyklu pozostawia odpad w postaci stałej wlewki, ale jednocześnie upraszcza konstrukcję samej formy. Ułatwia to szybkie czyszczenie układu plastyfikującego oraz sprawną zmianę koloru lub rodzaju przetwarzanego polimeru. Sprawdza się to przy realizacji krótkich partii towaru oraz podczas pracy z materiałami o wysokiej wrażliwości na przegrzewanie. Alternatywny układ gorącokanałowy przez cały czas utrzymuje tworzywo w stanie płynnym, co niemal całkowicie eliminuje powstawanie technologicznego odpadu i zauważalnie skraca czas pojedynczego cyklu. Tego typu rozwiązanie wymaga wdrożenia drogich systemów grzewczych i regularnego serwisowania dysz.
Poważnym ograniczeniem w projektowaniu oprzyrządowania pozostaje sama budowa docelowego elementu. Złożona geometria narzuca rygorystyczne wymagania dotyczące zachowania minimalnych kątów pochylenia oraz równomiernej grubości ścianek. Zignorowanie tych wytycznych drastycznie zwiększa ryzyko zatarć, powstawania widocznych śladów po wypychaczach oraz uszkodzeń struktury podczas uwalniania wypraski. Dodatkowe wyzwania stwarzają popularne wypełniacze mineralne lub cięte włókna szklane. Tego rodzaju modyfikatory powodują zjawisko anizotropii skurczu, co mocno utrudnia utrzymanie wąskich tolerancji wymiarowych we wszystkich płaszczyznach.
Przygotowanie rzetelnego procesu przetwórstwa opiera się na zestrojeniu specyfiki maszyny z parametrami materiału. W zakładzie Moldilus w Straszynie wtrysk elementów na maszynach Arburg opieramy na obiektywnej analizie wytycznych projektowych. Odpowiednio dobrane formy do wtryskarek umożliwiają uzyskanie precyzyjnych komponentów, zachowując wymagane tolerancje przy wykorzystaniu zaawansowanych tworzyw wzmocnionych.
Modułowe wkłady przy zmiennym portfelu zamówień
Wielu producentów obsługuje zamówienia o skrajnie zróżnicowanej specyfice, obejmującej krótkie wdrożenia i stałe dostawy. W takim środowisku bardzo uniwersalnym narzędziem okazują się bazy jedno- lub dwugniazdowe uzupełnione o system specjalnych wkładek. Wymienne elementy formujące pozwalają na szybką modyfikację wybranych cech wypraski bez konieczności budowy całkowicie nowego bloku, co znacząco skraca czas przezbrojenia maszyny. Taka modułowość łączy pożądaną elastyczność z możliwością ustabilizowania pracy wtryskarki. Stanowi to bezpieczne rozwiązanie dla firm, które przetwarzają polimery w zmiennym rytmie i szukają sposobu na rozsądną optymalizację nakładów inwestycyjnych.
Kategorie artykułów
Polecane artykuły

Jakie materiały najlepiej sprawdzają się w personalizowanych akcesoriach dla niemowląt?
Kluczowe wyzwania przy projektowaniu i budowie magazynowych hal

Jak nawierzchniowa papa wspiera termoizolację dachów płaskich